Explicador técnico para proyectos de escapes industriales. Fuentes consultadas el 8 de octubre de 2026.
Un depurador húmedo puede eliminar algunos COV cuando el líquido seleccionado puede absorberlos en las condiciones operativas reales.Una torre de pulverización de agua es una mala elección predeterminada para una mezcla dominada por vapor de disolvente poco soluble en agua. Agregar más boquillas no puede, por sí solo, superar el equilibrio desfavorable entre gas y líquido.
Antes de aumentar el tamaño de la torre o la capacidad de la bomba, responda tres preguntas: ¿Qué compuestos quedan en la salida? ¿Cuánto contaminante hay ya en el líquido circulante? ¿La torre proporciona el contacto que requiere su diseño? Estas comprobaciones separan una discrepancia química de un problema de mantenimiento u operación.
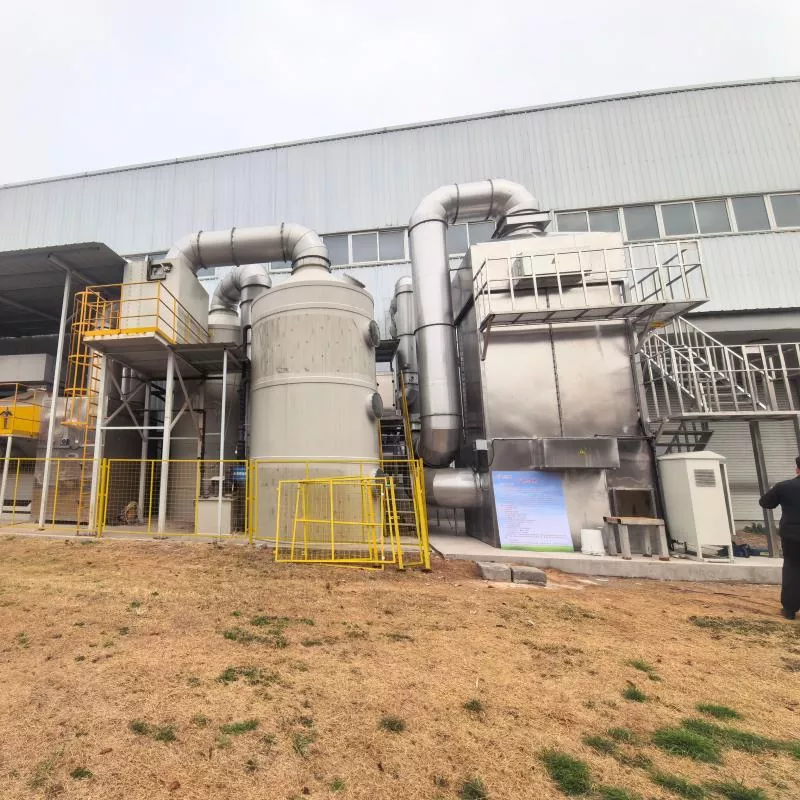
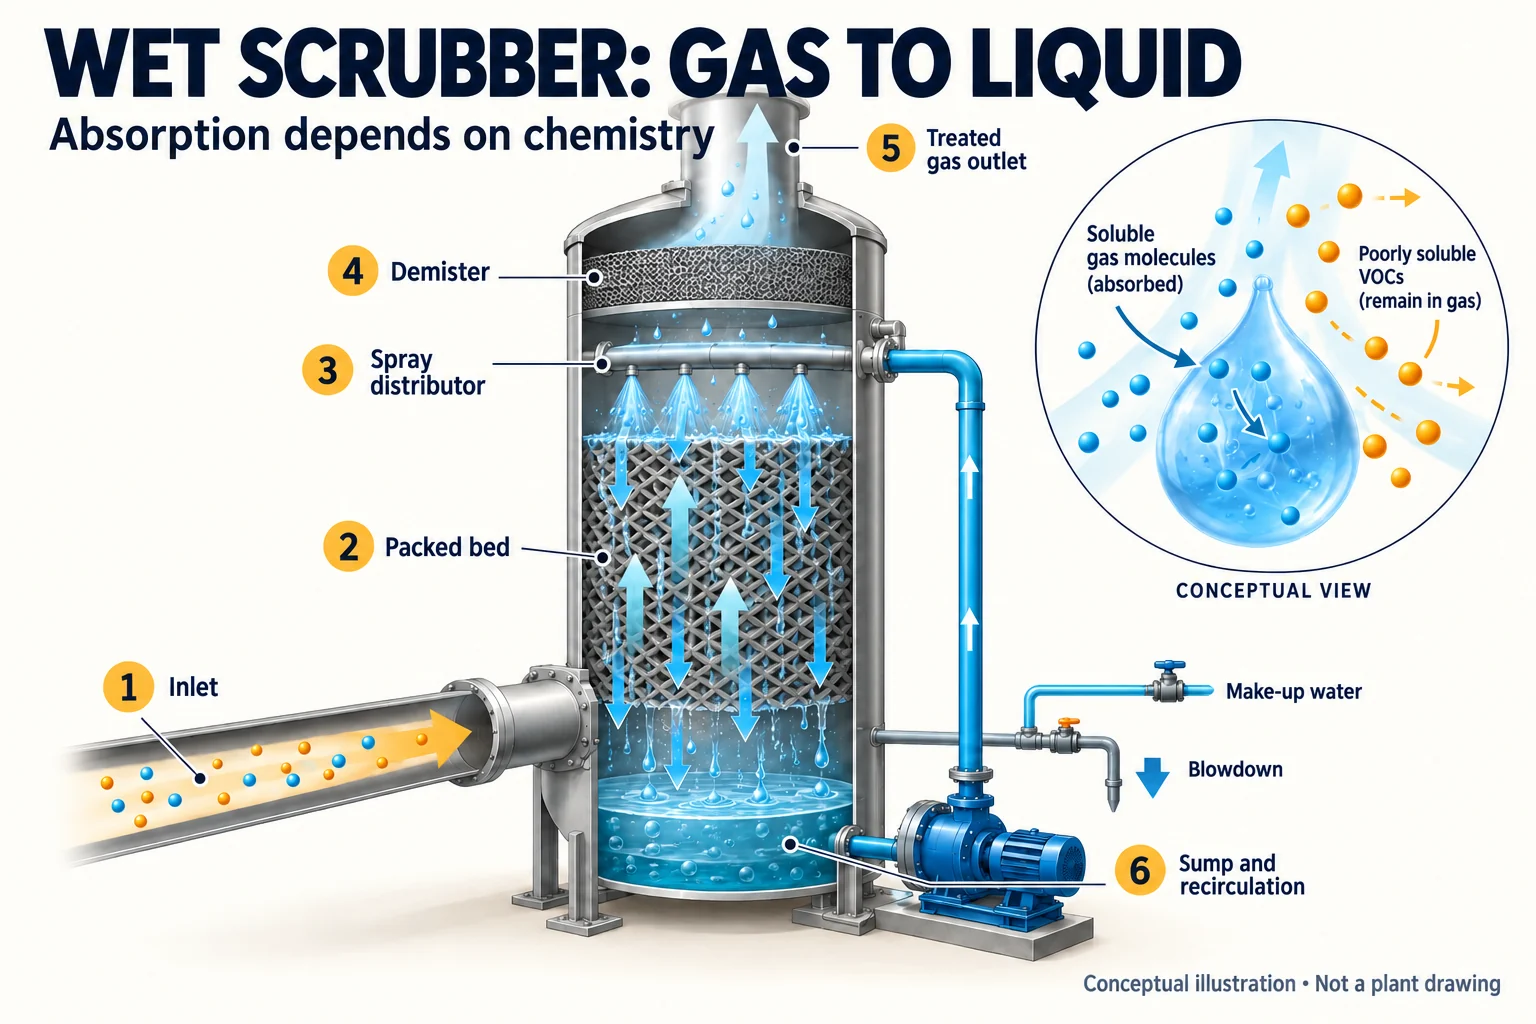 Principio de funcionamiento del depurador empaquetado: la absorción se produce durante el contacto gas-líquido, mientras que el desempañador separa las gotas arrastradas. Ilustración conceptual; Las moléculas y las flechas de flujo son esquemáticas.
Detección del contaminante antes de elegir una fregadora húmeda
El “gas residual” puede contener al mismo tiempo moléculas de disolventes, gases ácidos, aerosoles líquidos y partículas sólidas. Una prueba exitosa de gas ácido no establece la eliminación de solventes, y una columna visiblemente más limpia no establece la eliminación de vapor. Comience por separar esas tareas en la descripción del proceso y el informe de laboratorio.
ElHoja informativa de la EPA sobre depuradores de torre llenaidentifica la absorción como un posible método de control de COV, especialmente para compuestos solubles en agua, al tiempo que señala que los depuradores empaquetados se utilizan más comúnmente para gases inorgánicos. También analiza la recuperación de disolventes del líquido absorbente. Esa calificación es importante cuando una propuesta describe una torre como una solución de COV de uso general.
| constituyente de corriente | que investigar | Pruebas a solicitar |
|---|---|---|
| Vapor de solvente soluble en agua, como metanol | Puede que valga la pena evaluar la absorción de agua; La capacidad útil todavía depende de la temperatura, la carga de líquido y el equilibrio. | Predicción de salida específica del compuesto a la concentración de líquido circulante más alta esperada. |
| Vapor de disolvente poco soluble en agua, como el tolueno | El agua corriente puede dejar mucho vapor en la salida. | Cálculo del equilibrio gas-líquido, evidencia de tratabilidad específica del solvente o una ruta alternativa de recuperación o destrucción. |
| Gas ácido o alcalino mezclado con disolventes. | La absorción reactiva puede abordar el componente inorgánico mientras que una etapa separada maneja los componentes orgánicos restantes. | Separe los resultados de entrada y salida para el componente ácido/base y cada disolvente importante. |
| Gotas de aceite, niebla ácida o exceso de pulverización | La captura de gotas es una tarea diferente a la absorción de vapor. | Caracterización de aerosoles, selección de separadores y muestreo de vapores que distingue fases. |
| “COV total” no identificado | Aún no hay una opción absorbente defendible. | Especiación entre ciclos de producción y limpieza antes de una garantía de desempeño. |
El contraste químico es real:NIOSH enumera el metanol como soluble en agua, mientras que suLa entrada de tolueno enumera una solubilidad en agua de 0,07 % a 74 °F.. Estas propiedades apoyan la detección; no proporcionan un porcentaje de remoción de torre. La alta solubilidad en líquido por sí sola no establece la salida que se puede lograr en un absorbente que fluye.
Para obtener una lista corta de tecnología más amplia, utilice elguía de tratamiento de COV industriales. Esta página se centra en decidir qué puede aportar de manera realista una depuradora.
Por qué el pH y el tamaño de la bomba no cuentan toda la historia
El pH es útil sólo cuando rastrea la química relevante.
Una lectura de pH puede ayudar a realizar un seguimiento de una tarea de neutralización. No puede establecer la concentración de cada compuesto orgánico disuelto. Un circuito puede retener su pH mientras se acumula el disolvente disuelto y la absorción se vuelve menos favorable. Pregunte qué variable operativa realmente rastrea el compuesto que el sistema debe eliminar.
Agregar álcali a un depurador seleccionado para la eliminación de gases ácidos no lo hace automáticamente efectivo para vapores de solventes neutros. Cualquier reactivo químico propuesto necesita una base de reacción específica del compuesto, una estimación del consumo y un plan de tratamiento de líquidos. Un nombre comercial o una descripción genérica de “reactivo VOC” es insuficiente.
La recirculación mejora el contacto; La purga elimina la carga acumulada.
Una bomba vuelve a enviar líquido sobre el embalaje. Ese movimiento puede favorecer la humectación, pero no reemplaza continuamente el líquido con un absorbente limpio. Una tasa de recirculación mayor y una tasa de purga mayor resuelven diferentes problemas.
Una pregunta de diagnóstico útil es si la eliminación de gas se deteriora a medida que el líquido se vuelve más cargado, a pesar de que el flujo de gas, la temperatura y la distribución del líquido sean estables. Si es así, investigue la calidad del líquido y la capacidad de regeneración o eliminación antes de asumir que la torre necesita más embalaje.
en suguía de monitoreo de control gaseoso, La EPA describe la absorción como dependiente de las concentraciones de contaminantes gaseosos y líquidos. Identifica el diferencial de presión, el flujo de líquido y la concentración de salida de líquido como indicadores principales y analiza la mala distribución, el líquido cargado y el rearrastre como problemas operativos.
Un ejemplo trabajado: ¿adónde va el solvente capturado?
Ejemplo de enseñanza: insumos asumidos, no mediciones de la planta o desempeño esperado del equipo.Supongamos un único VOC soluble que no reacciona; funcionamiento estable; bases de flujo y concentración compatibles; y ningún cambio significativo en el almacenamiento, degradación u otra pérdida de líquido.
- Caudal de gas de entrada: 10.000 m³/h
- Concentración de COV de entrada: 500 mg/m³
- Fracción capturada supuesta: 20%
- Concentración operativa supuesta de COV disueltos en la purga: 2 kg/m³, no es un estándar de descarga
Carga de entrada = 10.000 × 500 ÷ 1.000.000 = 5 kg/h.
Transferencia supuesta al líquido = 5 × 0,20 = 1 kg/h.El gas restante transporta 4 kg/h.
Purga requerida por este balance de contaminantes simplificado = 1 ÷ 2 = 0,5 m³/h.Este cálculo supone que el agua de reposición no contiene ninguno de los COV objetivo y que la purga es la única ruta de eliminación de contaminantes líquidos. No establece el balance hídrico total ni prueba que 2 kg/m³ permitan la salida del gas objetivo.
Aumentar la captura supuesta al 80 % transferiría 4 kg/h al líquido. Con la misma concentración de líquido supuesta, en esta balanza simplificada se requieren 2 m³/h de purga. Por lo tanto, una mejor captura de aire cambia la carga de líquido; no elimina el contaminante.
El ejemplo ofrece al equipo de compras dos comprobaciones útiles. Primero, pregunte adónde van los kilogramos capturados. En segundo lugar, compare la capacidad de purga o regeneración propuesta con esa masa. La clasificación de una bomba de recirculación por sí sola no puede responder a ninguna de las dos preguntas.
Utilice elGuía de cálculo de carga de masa de COVpara obtener detalles sobre la unidad y la base de muestreo. Las mezclas de disolventes, las reacciones, las pérdidas de líquidos y el almacenamiento transitorio reales requieren un equilibrio más completo.
Solucionar problemas de eliminación deficiente de COV en un orden útil
Registre una instantánea emparejada de gas y líquido durante el problema: receta de producción, especiación de entrada y salida, flujo de gas, temperatura, flujo de líquido, composición del líquido, purga y caída de presión. Comparar días separados sin ese contexto puede confundir un cambio de proceso con una falla del equipo.
| Observación | Verifique el siguiente | Lo que puede indicar el resultado |
|---|---|---|
| La eliminación del ácido es satisfactoria; el vapor del disolvente permanece alto. | ¿Qué compuestos dominan la salida del gas? ¿Son compatibles con el líquido? | La etapa ácida puede estar haciendo su trabajo mientras queda una tarea separada de control de solventes. |
| La eliminación mejora después de la reposición de líquido, luego disminuye. | Tendencia de disolvente disuelto, temperatura y carga de entrada a lo largo del ciclo. | La acumulación o el cambio del equilibrio pueden limitar el ciclo. Una sola prueba en agua dulce puede exagerar el rendimiento sostenido. |
| Outlet sube con una nueva receta de disolvente. | Compare compuestos individuales, no solo la lectura total de COV. | Es posible que el líquido o el tren de tratamiento original no cubra la nueva receta. |
| La caída de presión aumenta y aparecen gotas aguas abajo. | Inspeccionar el empaque y el desempañador por depósitos, inundaciones o fallas de drenaje. | Puede haber restricción hidráulica o arrastre de líquido. |
| El estado de la bomba parece normal, pero el rendimiento cambia abruptamente. | Verificar la entrega y distribución del líquido medido; Inspeccione las boquillas y las rutas de derivación. | Una bomba energizada no prueba que la empaquetadura esté mojada según lo diseñado. |
| La concentración de gas cae sin un equilibrio líquido convincente. | Verifique la base de flujo, dilución, condensado, acondicionamiento de muestras y almacenamiento transitorio. | La aparente eliminación necesita verificación antes de acreditar un mecanismo de tratamiento. |
Estos patrones guían la investigación; no identifican una causa por sí solos. La evidencia más útil es un cambio repetible vinculado a condiciones operativas controladas.
Especifica qué sale de la fregadora antes de elegir el siguiente dispositivo
Una corriente mixta de ácido y solvente puede justificar un depurador ácido seguido de un control de solvente. defadescripción general del tratamiento con tres ácidosdescribe torre de pulverización y etapas electrostáticas húmedas para gas ácido y niebla ácida. Esa solicitud no establece la eliminación de vapores de solventes no relacionados.
La transferencia a un lecho de carbón, concentrador u oxidador debe indicar los compuestos residuales, el flujo de gas, la temperatura, el vapor de agua, el arrastre de gotas y los contaminantes corrosivos restantes. Un desempañador elimina las gotas; por sí solo no elimina el vapor de agua. Por lo tanto, los equipos posteriores necesitan su propia especificación de entrada.
Para el carbono, evalúe el gas acondicionado y la carga de masa residual frente a la capacidad de trabajo y los requisitos de avance. Elguía de funcionamiento de carbón activadocubre ese deber. Para un sistema térmico, evalúe la química residual y el equilibrio térmico. Ninguno de los dispositivos debe elegirse simplemente porque aparece a continuación en un diagrama de proceso estándar.
Una prueba de aceptación útil incluye líquido envejecido y el caso de producción más difícil.
Una prueba breve con agua dulce puede pasar por alto la condición que limita el sistema más adelante. Solicite la propuesta para definir la condición del líquido circulante en la que se debe lograr la salida, junto con la carga de gas, la receta y la temperatura. Si la carga de líquido estable lleva tiempo, el plan de pruebas debe tenerlo en cuenta.
| Campo | Respuesta requerida |
|---|---|
| Contaminantes y fases | Los COV individuales, gases inorgánicos, aerosoles y partículas se identifican por separado. |
| Entorno operativo | Flujo normal y máximo, carga masiva, temperatura y recetas de producción/limpieza. |
| Base absorbente | Composición del líquido, método de equilibrio o reacción y carga contaminante máxima esperada. |
| Destino liquido | Tasa de purga o regeneración, carga de contaminantes disueltos y capacidad de tratamiento o recuperación. |
| Requisito de salida de gas | Medición total aplicable o específica del compuesto, método, base de promedio y ubicaciones de muestreo. |
| Traspaso aguas abajo | Temperatura, humedad, arrastre de gotas, componentes relacionados con la corrosión y masa residual de COV. |
| Verificación | Mediciones de gas emparejadas y registros de líquidos durante una operación sostenida representativa. |
Cueste esos deberes juntos. El agua, los reactivos, las aguas residuales, la limpieza del empaque, la potencia del ventilador y el acondicionamiento posterior pueden cambiar la economía. ElGuía de costos del sistema VOCproporciona el marco de comparación más amplio.
Envíe una lista compuesta, no solo un número total de COV
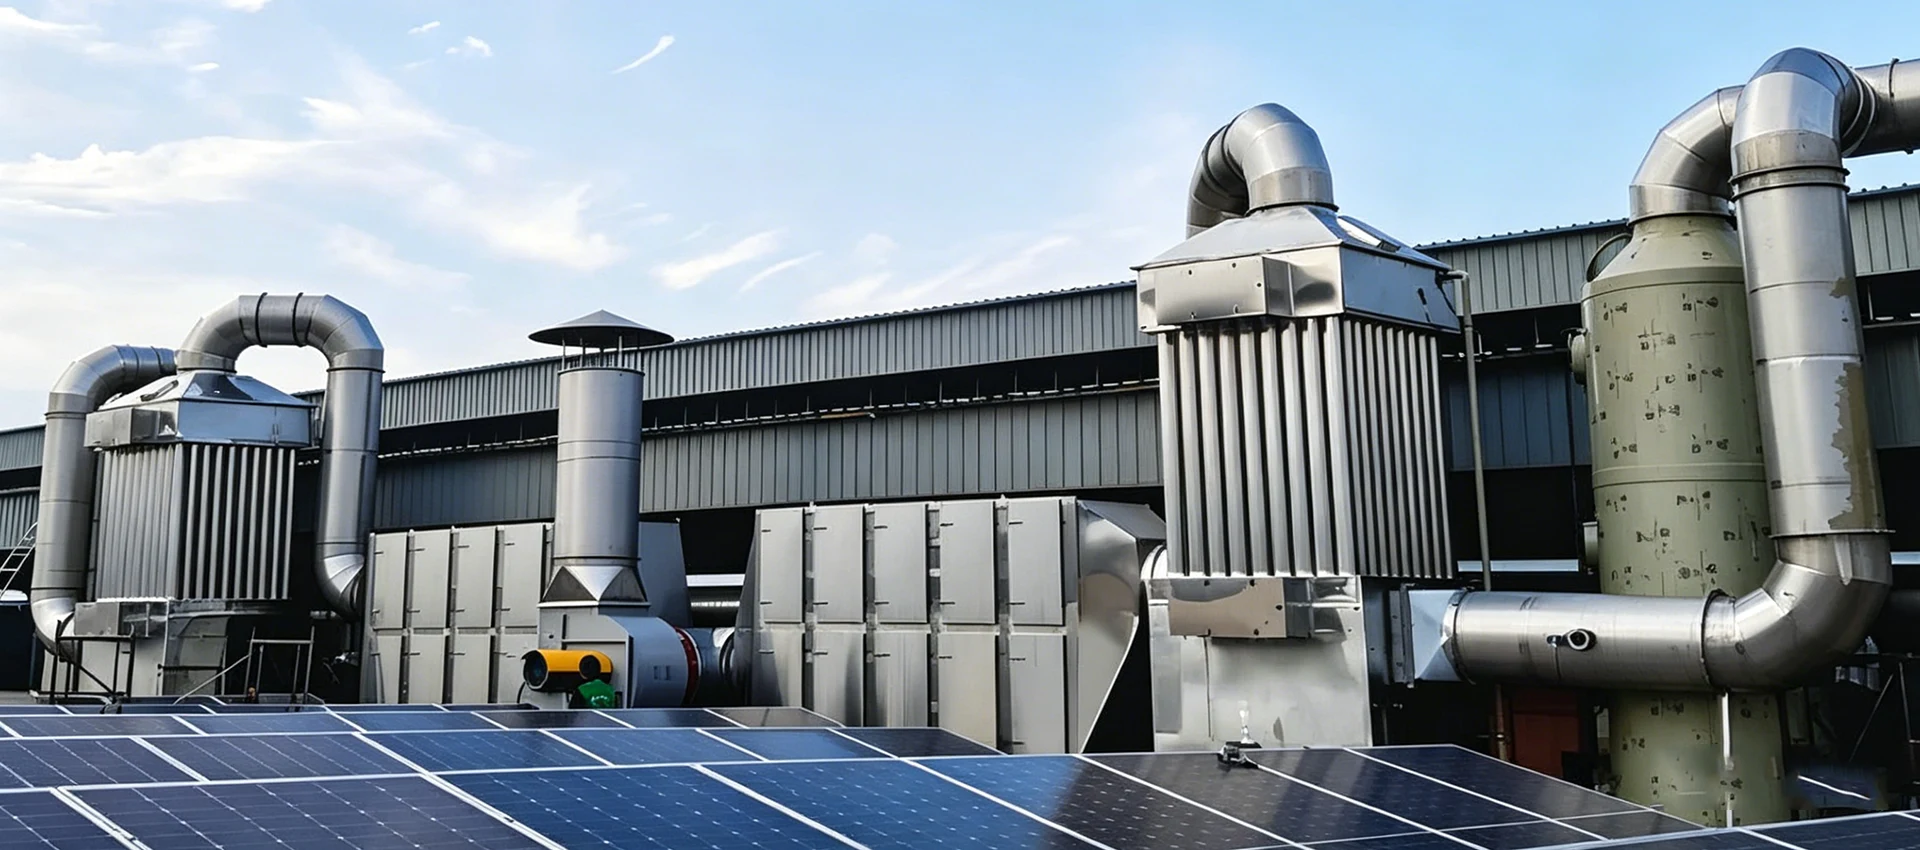
defacatalogo de equiposIncluye torre de aspersión y opciones de tratamiento combinado. Para una revisión del proyecto, envíe el perfil compuesto, las cargas normales y máximas, los datos del circuito de líquido existente y la salida requerida. Esto le da al equipo del proyecto una base para decidir si el depurador es una etapa de eliminación principal, un pretratamiento o una ruta inadecuada para la tarea de solvente.
Discuta los datos de escape con DeFa Environmental Equipment.