Preparado por el equipo de ingeniería de DeFa
respuesta rapida
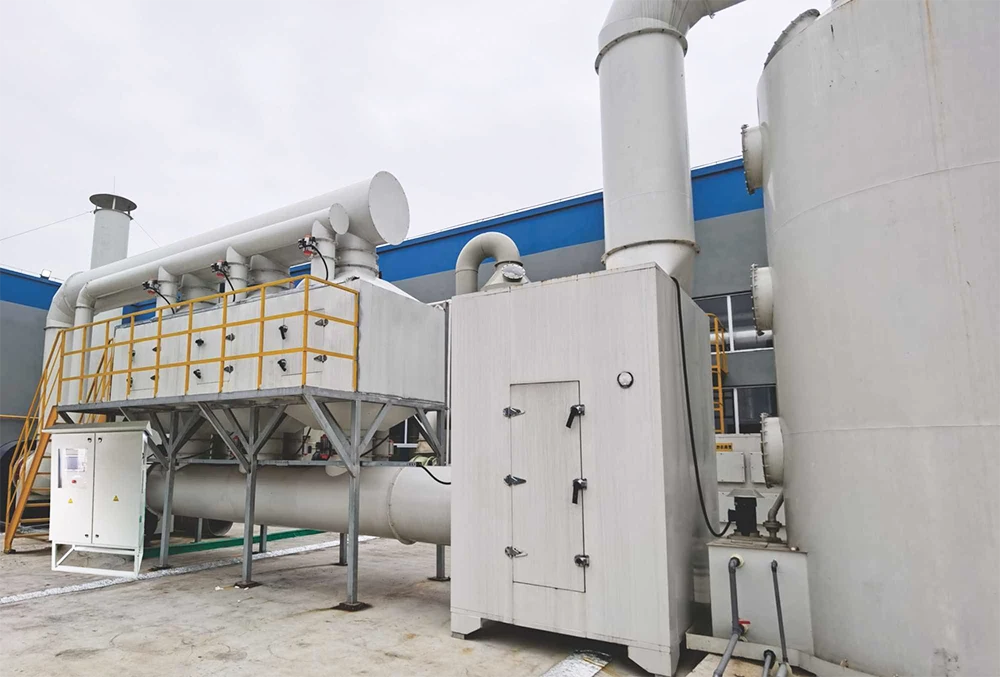
Un concentrador de rotor de zeolita captura COV compatibles de una corriente de aire de proceso diluida y de gran tamaño. A medida que la rueda gira, una corriente de desorción calentada más pequeña libera los COV adsorbidos y los transporta a un RTO en una concentración más alta. Luego, el RTO oxida la corriente concentrada, mientras que la mayor parte del flujo de aire principal abandona la sección de adsorción después del tratamiento.
La combinación puede tener sentido cuando la oxidación directa de todo el flujo de aire desperdiciaría energía. No reduce la masa de contaminantes entrantes y no es adecuado para todos los compuestos. La selección del medio del rotor, el pretratamiento, la humedad, la temperatura del gas, las condiciones de desorción, los picos de concentración, los controles del límite explosivo inferior y el funcionamiento del oxidante aguas abajo deben diseñarse a partir de datos de proceso representativos.
¿Por qué combinar un concentrador de rotor de zeolita con un RTO?
El tamaño del RTO y la demanda de energía se ven fuertemente afectados por el volumen de gas que debe calentarse. Una corriente de ventilación grande puede contener una masa significativa de COV en una concentración demasiado baja para aportar mucho calor por unidad de aire. Por lo tanto, enviar todo el flujo directamente a un oxidante puede crear un gran trabajo de ventilador y combustión.
Un concentrador de rotor separa el problema del flujo de aire del paso de destrucción. Trata la corriente principal grande mediante adsorción y luego transfiere los COV capturados a una corriente de regeneración más pequeña. El RTO aguas abajo maneja ese volumen de gas más pequeño con una concentración de VOC más alta.
Un viejo pero todavía útil.Boletín técnico de la EPA de EE. UU. sobre adsorbentes de zeolitadescribe concentradores de zeolita hidrófobos como adsorbentes con oscilación de temperatura montados en un rotor. La EPA explica que el propósito es reducir el flujo de aire enviado al incinerador y aumentar la concentración de COV en esa corriente más pequeña. El ratio de concentración exacto es un resultado del diseño del proyecto, no un escenario universal.
Cómo funciona una rueda de zeolita y un proceso RTO
- Captura y pretratamiento.Los gases de escape del proceso se recogen y pasan a través de los filtros necesarios, eliminación de niebla, enfriamiento u otro acondicionamiento. El pretratamiento protege los canales de zeolita y reduce el enmascaramiento por partículas o material pegajoso.
- Adsorción.La gran corriente de aire cargada de COV pasa a través del sector de adsorción de la rueda giratoria. Las moléculas de VOC compatibles se retienen en el medio de zeolita mientras la corriente principal tratada sale hacia la pila o una etapa de pulido.
- Rotación de ruedas.El sector cargado se mueve gradualmente desde la zona de adsorción a una zona de desorción sellada. Los sellos limitan la mezcla entre la corriente de proceso grande y la corriente de regeneración más pequeña.
- Desorción térmica.Un flujo de aire calentado más pequeño pasa a través del medio cargado. El calor reduce la adsorción y libera COV en esta corriente de regeneración.
- Enfriamiento y retorno a adsorción.Dependiendo del diseño, una sección de enfriamiento reduce la temperatura del medio antes de que ese sector regrese a la zona de adsorción. La capacidad de adsorción generalmente se beneficia de la temperatura controlada de entrada y del medio.
- Oxidación RTO.El gas de regeneración concentrado ingresa al RTO. Los lechos cerámicos precalientan la corriente, la cámara de combustión proporciona las condiciones de oxidación requeridas y el lecho de salida recupera calor. Vercómo funciona un RTOpara el ciclo completo.
ElInforme de tecnología de tratamiento de gases de escape de la EPAIncluye un esquema con un rotor de zeolita, escape limpio, corriente concentrada, intercambiadores de calor y un oxidante. Aunque el contexto principal del informe es la extracción de vapor del suelo, señala que los sistemas de zeolita se utilizan principalmente como concentradores industriales con oxidación térmica.
La concentración del flujo de aire no es la eliminación de COV
Un concentrador no hace desaparecer la masa de COV entrante. Redistribuye la mayor parte de la masa capturada de una corriente diluida grande a una corriente concentrada más pequeña. El oxidante proporciona el paso de destrucción.
Balance de masa aproximado en estado estacionario:
COV en el rotor = COV en el aire principal tratado + COV enviado al RTO + acumulación o pérdida no contabilizada
La relación de concentración describe en qué se diferencian el flujo de aire de proceso y el flujo de aire de desorción. No es lo mismo que la eficiencia de adsorción, la eficiencia de eliminación general o la eficiencia de destrucción de RTO. Cada valor necesita sus propios lugares de muestreo y método de prueba definidos.
Utilice elGuía de cálculo de carga de masa de COVpara convertir la concentración y el flujo de aire real en kg/h en la entrada del rotor, la salida de aire tratado y la entrada del RTO. Un balance de masa puede revelar fugas de derivación, desorción incompleta, errores de muestreo o compuestos que el medio seleccionado no captura bien.
Ejemplo sin asumir una relación de concentración fija
Si el flujo de aire del proceso principal es Qpy el flujo de aire de desorción es Qd, la relación teórica del flujo de aire es Qp÷Qd. El aumento real de la concentración de VOC será menor o diferente cuando la adsorción sea incompleta, los sellos tengan fugas, el aire de purga o enfriamiento se mezcle con la corriente o la carga de entrada cambie. Los cálculos de los proveedores deben mostrar estas pérdidas explícitamente.
¿Qué corrientes de escape pueden adaptarse a un concentrador de rotor de zeolita?
El candidato preliminar más fuerte suele ser una corriente de gran volumen y baja concentración que contiene COV que la zeolita elegida puede adsorber y liberar repetidamente. La operación continua estable puede ayudar a mantener condiciones predecibles de adsorción, desorción y RTO aguas abajo.
- Gran flujo de aire de ventilación que haría que la oxidación directa consumiera mucha energía
- Concentración de COV baja o moderada con carga de masa medible y repetible
- Compuestos compatibles con la estructura de poros y la hidrofobicidad de la zeolita seleccionada.
- Temperatura y humedad del gas que se pueden acondicionar al rango de diseño de adsorción.
- Baja carga de partículas y aerosoles tras un práctico pretratamiento
- Un programa de funcionamiento lo suficientemente largo como para justificar el agregado de rotor, ventiladores, intercambiadores de calor y controles.
Las discusiones sobre aplicaciones comunes incluyen procesos de recubrimiento, impresión y película. Sin embargo, el nombre de la industria por sí solo no puede confirmar la idoneidad. Las recetas de disolventes, los hornos, los ciclos de limpieza y la captura de aire pueden diferir marcadamente entre dos plantas de la misma industria.
defadescripción general del equipo de control de la contaminación del aireenumera la concentración del rotor de zeolita seguida de un tratamiento con CO o RTO como una opción para corrientes de VOC de gran flujo de aire y baja concentración. El tren final aún debería basarse en datos de proceso medidos y una revisión de compatibilidad de medios.
Compuestos y condiciones de funcionamiento que requieren precaución.
| Condición | Por qué es importante | Respuesta de ingeniería |
|---|---|---|
| Polvo y fibras | Puede bloquear los canales de las ruedas, aumentar la caída de presión y cubrir las superficies adsorbentes. | Caracterizar el tamaño y la carga de las partículas; seleccionar filtros y acceder para inspección |
| Niebla de aceite, resina o aerosol pegajoso | Puede ensuciar los medios y los sellos y es posible que no se desorba limpiamente | Utilice control de niebla, gestión de temperatura y pruebas de compuestos específicos. |
| Compuestos polimerizantes o de alto punto de ebullición | Puede permanecer en la rueda, formar depósitos o requerir condiciones dañinas de desorción. | Revisar curvas de desorción, límites de regeneración y estrategia de limpieza. |
| Compuestos muy volátiles o débilmente adsorbidos. | Puede abrirse paso en el sector de la adsorción. | Seleccione medios a partir de datos compuestos y verifique con pruebas dónde la incertidumbre es importante |
| Alta humedad | El agua puede competir por los sitios de adsorción dependiendo de la zeolita y las condiciones. | Especifique la hidrofobicidad y evalúe el punto de rocío, la temperatura y los extremos estacionales |
| Picos de concentración | Puede sobrecargar el rotor o crear una corriente concentrada insegura | Mida picos rápidos; definir la lógica de monitoreo, dilución, desviación y apagado de LEL |
| Componentes halogenados, que contienen azufre o corrosivos | Los productos de oxidación pueden requerir materiales resistentes a la corrosión o fregado posterior. | Completar una revisión de materiales y productos de reacción para casos normales y alterados. |
No confíe en una lectura total de COV para responder estas preguntas. Obtenga datos específicos de compuestos en etapas de producción representativas. Cuando se justifique una prueba piloto o de laboratorio, defina la mezcla de entrada, la temperatura, la humedad, la velocidad frontal, el tiempo de adsorción y las condiciones de desorción para que el resultado refleje la planta.
Datos de diseño requeridos para una rueda de zeolita + sistema RTO
| Aporte | Por qué el proveedor lo necesita |
|---|---|
| Flujo de aire real mínimo, normal y máximo | Dimensiona el área de la cara del rotor, los ventiladores, los conductos y la caída de presión completa del sistema. |
| Lista compuesta y fracción de masa. | Apoya la selección de zeolita, revisión de adsorción y evaluación de productos de oxidación. |
| Carga de COV normal, pico y resuelta en el tiempo | Define el servicio de adsorción, la carga de desorción y la liberación de calor RTO. |
| Temperatura, humedad y punto de rocío. | Influye en la capacidad de adsorción, el riesgo de condensación y las necesidades de acondicionamiento. |
| Partículas, nieblas y condensables. | Determinar el pretratamiento y el riesgo de incrustaciones. |
| Horario de funcionamiento | Define supuestos de arranque, apagado, modo inactivo y energía anual. |
| Salida requerida y método de prueba. | Establece límites de rendimiento de adsorción, captura y destrucción. |
| Diseño y utilidades del sitio | Afecta la selección del ventilador, la fuente de calor, los cimientos, el acceso y el costo de instalación. |
| Bases regulatorias y de seguridad. | Define monitoreo de concentración, enclavamientos, derivaciones, pruebas de chimenea y registros. |
Los datos deben cubrir tanto la operación promedio como los extremos creíbles. Una concentración promedio anual no puede dimensionar el pico de desorción y un valor máximo único no puede predecir el uso anual de energía.
Costo de energía y ciclo de vida: RTO más pequeño, equipo de concentración adicional
El principal argumento económico es sencillo: el RTO trata menos flujo de aire. Eso puede reducir el tamaño del oxidante y el calor necesario para elevar el gas a la temperatura de reacción. Una mayor concentración de COV en la corriente de desorción también puede aportar más calor por unidad de flujo de aire RTO.
El concentrador no puede funcionar libremente. Agrega caída de presión a la corriente principal, calor de desorción, un accionamiento de rotor, sellos, filtros, controles, intercambiadores de calor y acceso de mantenimiento. Por tanto, la comparación correcta es:
Costo directo del ciclo de vida del RTO versus concentrador + menor costo del ciclo de vida del RTO
- Costo instalado del rotor, RTO, pretratamiento, ventiladores, ductos y controles.
- Electricidad del ventilador de corriente principal y de desorción.
- Calor de desorción y combustible auxiliar RTO para cada caso operativo.
- Mantenimiento de filtros, sellos, transmisiones, cojinetes, medios y válvulas.
- Limpieza, inspección y paradas de producción planificadas
- Pruebas de aceptación, seguimiento y manipulación de residuos.
Utilice tarifas de servicios públicos locales y el mismo perfil de producción anual para ambas opciones. Revisa elGuía de costos del sistema de tratamiento de COVantes de comparar los precios de los proveedores.
La integración del calor debe coincidir con la superposición operativa real
El calor de escape del RTO puede favorecer la desorción, pero los ahorros dependen de las temperaturas, el enfoque del intercambiador, el rango de control y si ambas unidades funcionan al mismo tiempo. Muestra el balance térmico para el arranque, carga mínima, producción normal y carga máxima. No cuente dos veces un crédito teórico de recuperación de calor.
Qué monitorear y cómo solucionar problemas del sistema combinado
| Área | Indicadores útiles | Lo que puede indicar una tendencia anormal |
|---|---|---|
| Entrada principal | Flujo de aire, temperatura, humedad, concentración de COV y presión diferencial del filtro | Cambio de proceso, pretratamiento sobrecargado, riesgo de condensación o base de carga incorrecta |
| Aire principal tratado | VOC de salida o parámetro regulado requerido | Avance, falta de coincidencia de medios, zona de adsorción caliente, fuga en el sello o velocidad frontal excesiva |
| Rotor | Estado de rotación, velocidad, carga de accionamiento, presión del sector y condición del sello | Fallo de transmisión, bloqueo, desgaste del sello o desequilibrio del flujo de aire |
| Desorción | Flujo de aire, temperatura de entrada y salida, nivel de COV concentrado y LEL | Regeneración insuficiente, sobrecalentamiento, picos inseguros o fugas de dilución |
| RTO | Temperatura de la cámara, VOC, CO de salida, flujo, oxígeno, estado de la válvula y presión | Condiciones de baja oxidación, alteración de la concentración, fuga de derivación o problema de conmutación |
Supervise las tendencias en todo el tren. Una lectura de pila alta puede comenzar con una captura deficiente de la fuente, una ruptura del rotor, inestabilidad de la desorción o un problema de RTO. Aislar un dispositivo sin comprobar el balance de masa aguas arriba puede dar lugar a una acción correctiva incorrecta.
Cuando el RTO directo u otra ruta puede ser mejor
un directooxidante térmico regenerativoPuede ser más sencillo cuando el flujo de aire y la entrada de calor de COV ya respaldan un equilibrio térmico aceptable, o cuando el escape contiene compuestos que no son adecuados para el rotor pero que pueden oxidarse después de un pretratamiento eficaz.
El carbón activado puede merecer una evaluación para detectar cargas intermitentes de baja masa, siempre que se aborden los avances y la gestión de los medios gastados. La condensación u otro método de recuperación puede resultar atractivo para un disolvente valioso y concentrado. Es posible que se requiera depuración para gases solubles en agua o productos ácidos. Elguía de tratamiento de COV industrialescompara estas rutas por comportamiento de los contaminantes y condiciones del proceso.
Si el dispositivo de destrucción aguas abajo preferido aún no está claro, compareRTO vs oxidante catalíticoutilizando la composición de corriente de desorción concentrada, no la corriente principal diluida original.
Concentrador de rotor de zeolita + lista de verificación de RFQ de RTO
- Diagrama de flujo del proceso y lista de fuentes de emisiones.
- Flujo de aire real a producción mínima, normal y máxima.
- Concentraciones de COV específicas del compuesto y perfil de carga en kg/h
- Temperatura del gas, humedad, punto de rocío, oxígeno y presión.
- Datos de partículas, nieblas, contaminantes condensables y corrosivos
- Tipo de adsorbente y base de compatibilidad de compuestos.
- Disposición del sector de adsorción, enfriamiento y desorción.
- Supuestos de corriente principal, corriente de desorción y fuga
- Rango de velocidad del rotor, diseño del sello y acceso para inspección
- Composición de entrada de RTO, rango de carga y equilibrio térmico
- Monitoreo LEL, dilución, desvío, purga y lógica de apagado
- Límite de rendimiento, límite de salida y método de prueba de aceptación
- Uso de servicios públicos al inicio, carga normal y carga máxima
- Tareas de mantenimiento, repuestos y tiempos de inactividad esperados.
Construya el sistema combinado en torno a un balance de masa verificado
DeFa Environmental Equipment proporcionaequipos de tratamiento de gases residuales industrialesy sistemas combinados de control de COV. Envíe datos representativos de compuestos, flujo de aire, perfil de carga, temperatura, humedad, contaminantes y requisitos de emisiones para que el equipo pueda revisar la compatibilidad del rotor, el pretratamiento y las tareas de oxidación posteriores.
Preguntas frecuentes
¿Qué hace un concentrador de rotor de zeolita?
Adsorbe COV compatibles de una gran corriente de aire de proceso y los libera en una corriente de desorción calentada más pequeña. Esto aumenta la concentración de VOC que ingresa al RTO aguas abajo y al mismo tiempo reduce el flujo de aire que debe tratar el oxidante.
¿Un rotor de zeolita destruye los COV?
No. El rotor es una etapa de adsorción y concentración. El RTO u otro dispositivo aguas abajo destruye o recupera los COV transferidos a la corriente de desorción.
¿Está garantizado un ratio de concentración fijo?
No. La proporción real depende del flujo de aire del proceso y de la desorción, el rendimiento de la adsorción, la mezcla de compuestos, las temperaturas, la humedad, los medios, los sellos y los ajustes de control. Debe permanecer dentro de los límites del equipo y del diseño de seguridad.
¿Por qué es importante el pretratamiento antes de una rueda de zeolita?
El polvo, las fibras, la niebla de aceite y los condensables pegajosos pueden bloquear los canales, cubrir las superficies de adsorción o dañar los sellos. El pretratamiento protege el rendimiento y reduce los problemas de limpieza y caída de presión.
¿Cuándo un concentrador de zeolita + RTO no es la mejor opción?
Puede resultar inadecuado cuando los compuestos se adsorben mal, no se pueden regenerar de forma segura, ensucian la rueda, forman productos de oxidación corrosivos o cuando el flujo de aire y la carga hacen que el tratamiento directo sea más simple y menos costoso. Se requiere una revisión del ciclo de vida y del compuesto específico.